Quando si produce cerotti tramite erogazione di stampiIl PVC liquido offre una migliore fluidità rispetto al silicone liquido. Per i progetti con microdettagli densi e discontinui e strutture profonde, il PVC è in grado di riempire gli stampi con maggiore precisione senza modificare la grafica, rappresentando una scelta più affidabile per i patch multistrato complessi.
Che cosa sono i cerotti tramite l'erogazione di stampi?
Cerotti tramite dispensazione in stampo vengono prodotti iniettando materiali liquidi, come ad esempio PVC o silicone-in uno stampo personalizzato. Dopo l'indurimento, il materiale forma un patch 2D o 3D con strati, colori e texture definiti.
Questo processo è comunemente utilizzato per:
- Toppe tattiche e militari
- Toppe per attrezzatura Airsoft
- Marchio di attrezzature per esterni
- Toppe a strappo (velcro)
La scelta del materiale ha un impatto diretto l'accuratezza dei dettagli, la fattibilità della produzione e le prestazioni finali.
Il contesto del cliente: Un progetto Airsoft guidato dall'ingegneria
Questo cliente era un ingegnere che lavora in un'azienda di stampa 3D.
I cerotti sono stati progettati per Imbracature per fucili airsoft, fissato con velcro.
Fin dall'inizio, il cliente ha preferito silicone, soprattutto grazie alla sua:
- Tocco morbido
- Elevata elasticità
- Resistenza al freddo
Tuttavia, la vera sfida è emersa dopo aver esaminato le File CAD 3D.
Perché questa toppa per l'erogazione della muffa è stata così impegnativa?
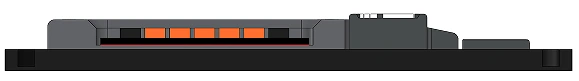
1. Spessore estremo e complessità degli strati
- Spessore totale: 5 mm
- Struttura: 3 strati sovrapposti
- Colori: 5 colori
Rispetto alle toppe stampate standard, questo progetto era significativamente più spesso e complesso.
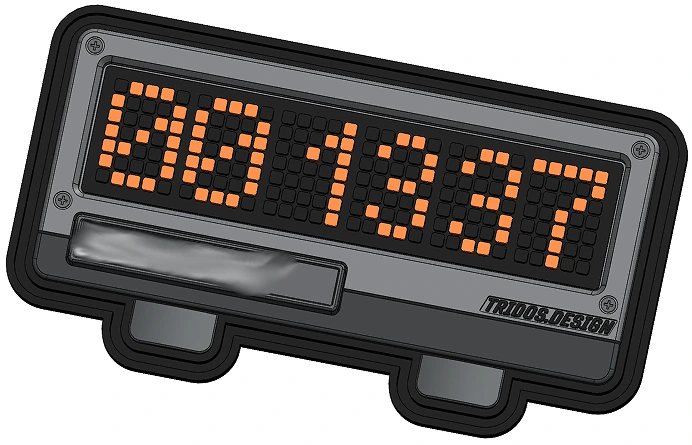
2. Aree di erogazione discontinue (difficoltà maggiore)
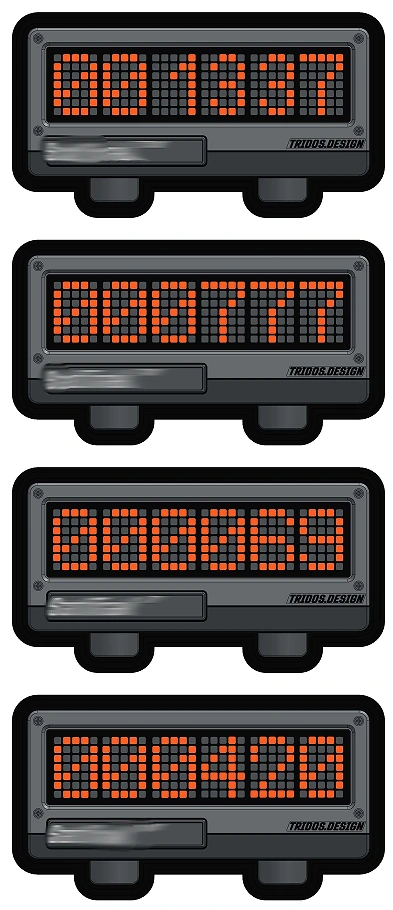
La questione più critica è stata la design del numero centrale:
- Ogni numero era composto da piccoli punti individuali
- 210 micropunti per patch
- 4 versionisolo la disposizione dei punti è diversa
- Tutte le versioni condivise un unico stampo
- I punti erano isolati, non collegati
- Ogni punto aveva delle scanalature circostanti
Questo significava:
- Ogni punto doveva essere erogati singolarmente
- Non è consentito il traboccamento di materiale
- Alto rischio di riempimento incompleto
Dal punto di vista della produzione, si trattava già di una sfida, ma ancora gestibile.
Perché il silicone ha fallito in questo progetto
Il limite principale: La fluidità
Il silicone liquido ha minore fluidità naturale rispetto al PVC.
In questo caso:
- I micropunti erano troppo piccoli e isolati
- Il silicone non poteva fluire uniformemente in ogni cavità
- L'otturazione incompleta e i difetti superficiali erano probabili
Per procedere con il silicone, il Il progetto 3D originale deve essere modificato.
Due soluzioni che abbiamo offerto al cliente
Piuttosto che rifiutare il progetto, abbiamo presentato due opzioni realistichespiegando i rischi in modo chiaro.
Opzione 1: continuare con il silicone (con compromessi di progettazione)
Se il silicone fosse obbligatorio:
- I livelli grigio scuro e grigio chiaro dovevano essere uniti in un unico colore.
- La scritta bianca in alto potrebbe non essere sollevato
- La fedeltà del progetto originale verrebbe ridotta
Questa opzione ha mantenuto i vantaggi materiali del silicone ma ha richiesto sacrificare l'intento progettuale.
Opzione 2: Passaggio al PVC (non sono necessarie modifiche al progetto)
Utilizzando PVC, potremmo:
- Mantenere il file 3D originale 1:1
- Riempie con precisione tutti i 210 micropunti
- Conserva l'intera altezza del livello e la separazione dei colori
Questo è stato possibile perché la fluidità del PVC liquido è migliore di quella del silicone liquido, soprattutto per:
- Cavità sottili
- Aree di erogazione discontinue
- Scanalature strette e profonde
Trasparenza dei materiali: Spiegazione dei rischi del PVC e del silicone
Prima della conferma finale, abbiamo spiegato chiaramente le differenze materiali:
Caratteristiche del PVC
- Eccellente fluidità per l'erogazione in stampo
- Adatto per progetti complessi di microdettaglio
- Rischio di fessurazione a freddo estremo (circa -15°C)
Caratteristiche del silicone
- Resistenza superiore al freddo
- Potenziale più morbido, per uso alimentare
- La minore fluidità limita la precisione dei microdettagli
Dopo aver valutato le condizioni di utilizzo, il cliente ha confermato:
- Nessuna esposizione al freddo estremo
- Nessun requisito per il contatto con gli alimenti o con la pelle
Decisione finale: PVC per la precisione tecnica
Il cliente ha scelto PVC.
Perché?
- Non è necessario modificare il file CAD
- Massima fedeltà del progetto
- Migliore stabilità di produzione
Per un progetto guidato da un ingegnere, precisione e accuratezza strutturale superava la morbidezza del materiale.
Cosa possono imparare i marchi da questo caso?
Punti chiave
- La scelta dei materiali deve seguire la complessità del progetto, non le preferenze.
- La fluidità è fondamentale per cerotti tramite erogazione di stampi
- Il silicone non è sempre la soluzione migliore per i progetti microstrutturati
- La valutazione ingegneristica precoce evita costose riprogettazioni
- La soluzione migliore è spesso quella con meno rischi nascosti
FAQ: Cerotti tramite dispensazione in stampo
D: Il silicone può sempre sostituire il PVC nelle toppe stampate?
No. Il silicone fatica a gestire microcavità discontinue e altamente dettagliate.
D: Il PVC è sempre meglio del silicone?
Non sempre. Il PVC si distingue per la fluidità, mentre il silicone si distingue per l'elasticità e la resistenza al freddo.
D: I file CAD devono essere esaminati prima di scegliere il materiale?
Assolutamente sì. La revisione ingegneristica è essenziale per evitare il fallimento della produzione.
Conclusione: La fluidità determina la fattibilità
In cerotti tramite erogazione di stampiIl successo dipende non solo dai materiali, ma anche dal loro comportamento all'interno dello stampo.
In questo caso, La superiore fluidità del PVC ha reso pienamente realizzabile un progetto altrimenti impossibile.senza compromettere la visione ingegneristica originale del cliente.
Questa è la differenza tra la semplice produzione di una toppa e la progettare una soluzione.
Informazioni sull'autore
——————————————————————————————————————————————
Laurie
Responsabile vendite
Salve, sono Laurie, responsabile vendite. Sono attenta ai dettagli e altamente responsabile, mi concentro sulla comprensione delle reali esigenze dei clienti e sulla fornitura di soluzioni affidabili, costruendo al contempo partnership di fiducia a lungo termine.
——————————————————————————————————————————————