Bei der Individualisierung von Markenaccessoires ist die Farbe das Herzstück der visuellen Markenidentität. Ein subtiler Farbunterschied kann ein Luxusetikett billig wirken lassen oder die Vitalität einer Sportmarke erheblich mindern. Als Zubehörlieferant, der bereits mehr als 300 Marken beliefert hat, wissen wir, dass die Farbabstimmung keine Multiple-Choice-Frage ist, sondern eine Pflichtfrage für das Markenmanagement.
Im Folgenden sind die in unserer Branche am häufigsten verwendeten Farbnummern aufgeführt:
Pantone C (beschichtet): Speziell für beschichtetes Papier, leuchtende Farben, geeignet für den Druck auf glatten Oberflächen.
TCX (Textile Cotton Extended): Speziell für Baumwolltextilien, mit über 2.100 Farben, wie Bänder, Stickereien und andere Accessoires.
TPG/TPX (Papier/Textil): TPX ist die alte Version (eingestellt), TPG ist die neue Version, die umweltfreundlicheres Farbpulver enthält und für die Textil- und Papiergestaltung verwendet wird.
Unterschiede: TCX basiert auf der Färbung von Baumwollstoffen, TPG/TPX ist universeller, aber es ist notwendig, auf die Farbunterschiede verschiedener Materialien (wie Polyester vs. Baumwolle) zu achten.
Schwachstellen in der Branche: Warum entstehen 90% der Streitigkeiten über Farbunterschiede durch Kommunikationslücken?
Bei der Farbabstimmung stoßen wir häufig auf einige Probleme, zum Beispiel:
Szenario 1: Der Kunde hat einen Designentwurf geschickt und gesagt „mach es in diesem Rot“, aber das tatsächliche Produkt war orange – der RGB-Farbwert kann nicht der tatsächlichen Produktion entsprechen.
Szenario 2: Die Pantone-Farbnummer TCX wurde angegeben, verfärbte sich jedoch bei der Verwendung auf dem Silikonmaterial grau – die Regeln zur materialübergreifenden Farbwiedergabe wurden nicht ernst genommen. TCX ist eine spezielle Farbe für den Textiltransfer, während Silikon direkt durch Tinte eingefärbt wird.
Szenario 3: Der Kunde schickte ein Stück Stoff und verlangte „genau dasselbe“, doch die Unterschiede in der Grundfarbe der verschiedenen Stoffchargen führten dazu, dass die Übereinstimmung nicht hergestellt werden konnte, da die Farbe des Stoffes für jede Charge in großen Bottichen gefärbt wird und die einzelnen Riegelchargen leichte Farbunterschiede aufweisen.
Unser Einblick: Das Farbproblem ist im Wesentlichen ein Problem der Zusammenarbeit in der Lieferkette, das aus den drei Dimensionen Standards, Tools und Prozesse gelöst werden muss.
2. Herausforderungen der computergestützten Farbabstimmung
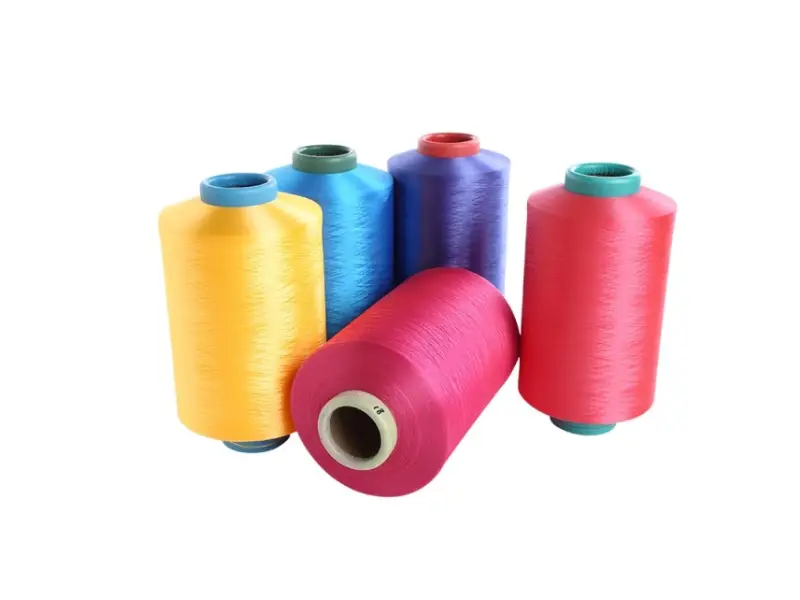
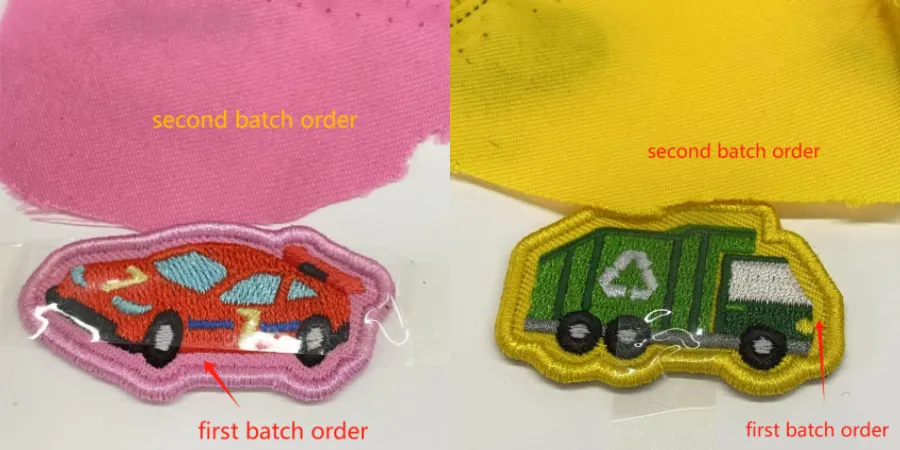
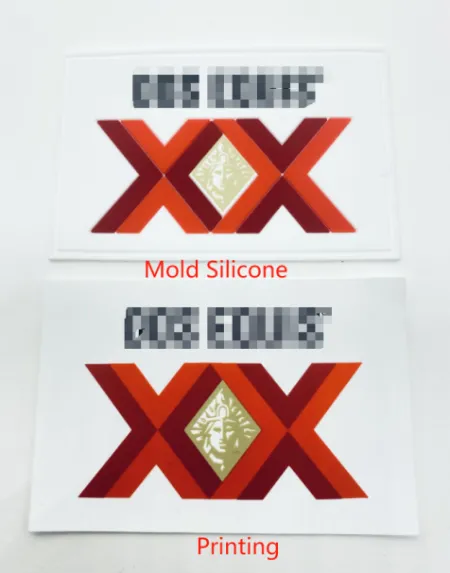
Viele Kunden legen beim Design Wert auf Farbkontraste und auffällige Effekte und haben keine spezifischen Anforderungen an die Pantone-Farbnummer. Wir möchten unsere Kunden jedoch daran erinnern, dass zwischen der Farbdarstellung auf dem Bildschirm und dem tatsächlichen Objekt eine gewisse Lücke besteht. Außerdem kann die endgültige Farbe derselben Farbnummer auf verschiedenen Materialien leicht abweichen. Beispielsweise kann dieselbe Farbnummer auf verschiedenen Hilfsmaterialien wie Gurtband, Silikon und Metall Unterschiede aufweisen (z. B. kann die TCX-Farbe auf Polyester grau sein). Bitte beachten Sie das folgende Beispiel. Bei gleicher Farbe kann es zu leichten Farbunterschieden durch Drucken und Formen kommen.
3.Lösungen und Best Practices
3.1. Standardisierung der Frühkommunikation
Obligatorische Farbnummernkennzeichnung: Fordern Sie vom Kunden die Angabe von Pantone-Farbnummern (vorzugsweise TCX/TPG) sowie die Angabe von Material und Verfahren (z. B. „TPG-19-4052 TCX, für Polyestergewebe“).
Stellen Sie physische Farbkarten bereit: Senden Sie den Kunden Pantone-Farbkarten oder selbst erstellte Materialmusterkarten, um Missverständnisse zu vermeiden und zu vereinheitlichen.
3.2. Kernpunkte der Produktionskontrolle
Gärphase:
Erstellen Sie dreistufige Farbunterschieds-Standardmuster (ideal/akzeptabel/unqualifiziert) und bestätigen Sie diese mit der Unterschrift des Kunden.
Massenproduktion:
Verwenden Sie für dieselbe Charge dieselbe Farbstoff-/Tintencharge, um Zylinderunterschiede zu vermeiden.
Kalibrieren Sie die Lichtquelle in der Werkstatt regelmäßig (Farbabgleich unter D65-Standardlichtquelle).
3.3. Abhilfemaßnahmen für den Computerabgleich
Wenn der Kunde auf Bildschirmfarbe besteht:
Geben Sie ein physisches Beispiel aus und erklären Sie: „Der Unterschied zwischen Bildschirmfarbe und physischer Farbe ist unvermeidlich.“
Geben Sie den Kunden die drei nächstgelegenen Pantone-Farbnummern zur Auswahl an.
4. Warum entscheiden sich Top-Marken für eine Zusammenarbeit mit uns?
Farbkonsistenz ist der stille Wächter des Markenwerts. Wenn Sie sich für uns entscheiden, wählen Sie nicht nur einen Lieferanten, sondern auch einen Farbmanagement-Partner von der Wissenschaft bis zur Kunst.
4.1. Datenbestände: Branchenführender Farb-Thinktank
Datenbank mit über 8.000 gemessenen Mustern: deckt 9 Arten von Hilfsmaterialien ab, wie z. B. Stickereien, Silikon, PVC, gewebte Etiketten usw., mit präziser Übereinstimmung.
4.2. Technologieinvestitionen: Einsatz von Technologie zur Überwindung von Schwachstellen in der Branche
Basierend auf dem Design des Kunden werden mithilfe von KI drei Optionen generiert und der Designer wählt persönlich die beste Option für die Marke aus.
4.3. Service-Upgrade: Von der Farbanpassung zum Brand Asset Management
In der frühen Phase des Designs - persönliche Farbabstimmung und Korrekturlesen, während der Designer an der Diskussion über die Wirkung von Farbe und tatsächlichem Material teilnimmt
In der Probenahmephase stellen die Produktprozessanalysten 2-3 Farbversionen zur Verfügung, um die Proben anzuordnen und so die Kosten für Versuch und Irrtum zu senken.
Massenproduktionsphase - gemäß dem von der Marke bestätigten Mustereffekt wird der Signierungsprozess strikt umgesetzt, um sicherzustellen, dass innerhalb von 3 Jahren kein Risiko von Farbunterschieden bei Massengütern besteht